Pourquoi un bon sertissage est important
Une connexion de borne défaillante se produit de deux manières : soit elle se désolidarise, soit elle surchauffe. Dans les deux cas, le sertissage est en cause, et non la borne elle-même. Un sertissage correct comprime le cylindre autour du conducteur avec une force suffisante pour que le cuivre et le cylindre se déforment ensemble et ne fassent plus qu’un. C’est ce qui maintient une faible résistance de contact, et c’est la résistance qui génère de la chaleur. Un sertissage réussi garantit une durée de vie supérieure à celle de la machine dans laquelle il est installé. Un sertissage bâclé vous conduira à un problème dans l’année.
Ce dont vous avez besoin
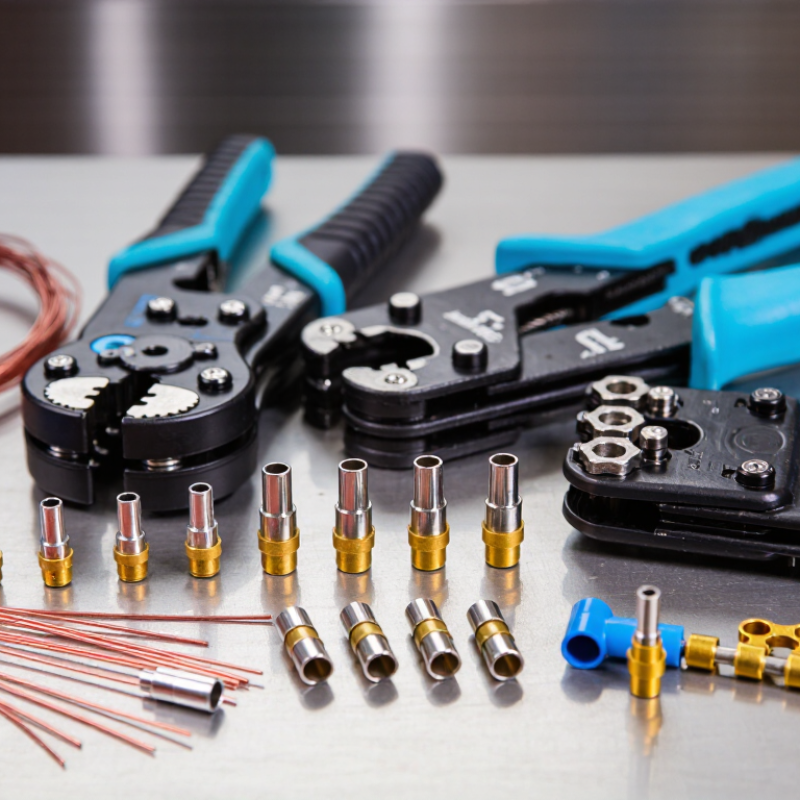
- UN pince à dénuder — une machine automatique accélère sensiblement les choses.
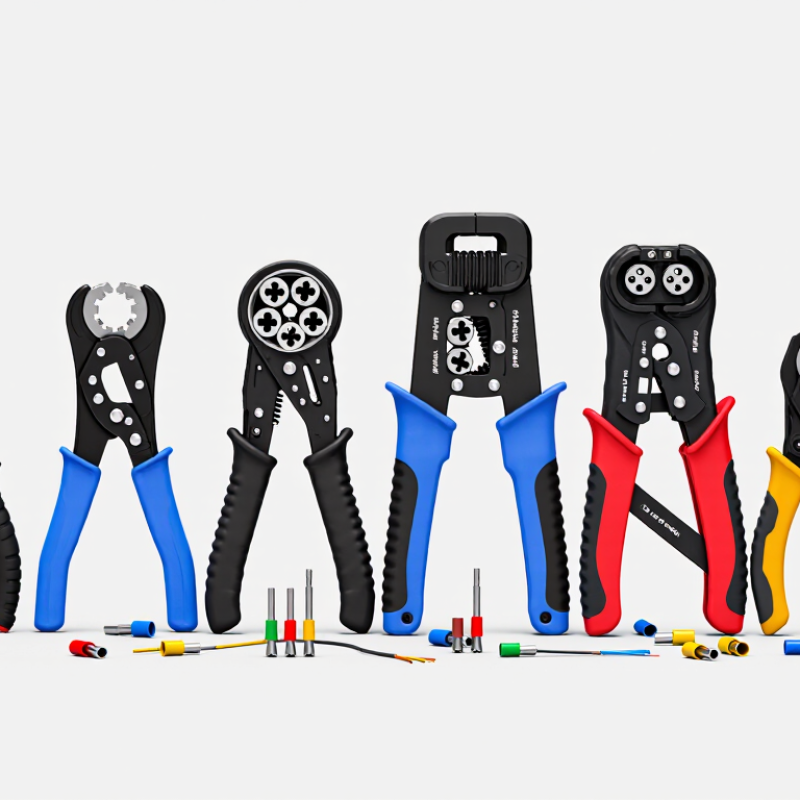
- Une pince à sertir à cliquet avec la matrice appropriée pour Bornes isolées.
- Les bornes appropriées — codées par couleur rouge, bleu, jaune pour 22–16, 16–14 et 12–10 AWG.
Étape 1 — Dénuder à la bonne longueur
Dénudez l’isolant juste assez pour que le fil atteigne le fond du corps de la borne, le cuivre étant entièrement à l’intérieur. Si l’isolant est trop long, le cuivre nu dépasse de la borne, ce qui provoque un court-circuit. S’il est trop court, la borne agrippe l’isolant au lieu du cuivre, et la connexion est instable. La plupart des bornes isolées ont une profondeur d’environ 6 à 8 mm ; adaptez la longueur de dénudage à la borne utilisée, et non l’inverse.
Étape 2 — Faites correspondre la borne au fil
Utilisez le code couleur : rouge pour les sections de 22 à 16 AWG, bleu pour les sections de 16 à 14 AWG et jaune pour les sections de 12 à 10 AWG. N’insérez pas un fil de section 14 AWG dans une borne rouge simplement parce que c’est ce que vous avez sous la main : le sertissage sera insuffisant et la connexion surchauffera. En cas de doute, consultez les inscriptions sur le câble ; la section y est toujours indiquée.
Étape 3 — Fixez le fil
Glissez le conducteur dénudé dans le manchon jusqu’à ce qu’il bute contre le fond. L’isolant doit se trouver juste au niveau de l’ouverture du manchon, et non à l’intérieur du manchon métallique. Si les brins s’écartent, torsadez-les légèrement avant de les insérer : chaque brin doit être serti, car un brin oublié risque de provoquer un point chaud.
Étape 4 — Serrer en une seule pression complète
Placez la cosse dans la matrice correspondant à son diamètre et serrez les poignées jusqu’à entendre un clic. Ce cliquet est essentiel : il ne se desserrera pas tant que le sertissage n’est pas complètement réalisé, vous évitant ainsi un sertissage insuffisant. Ne relâchez pas les poignées prématurément pour « finir » par une seconde pression : une seule compression complète est prévue, et une seconde pression ne fait qu’endommager le sertissage.
Étape 5 — Test de traction
Tirez fermement sur le fil. Le conducteur ne doit pas glisser hors du sertissage. Un bon sertissage assure une telle adhérence que le fil se casse avant que le sertissage ne se relâche. S’il glisse, coupez le fil et recommencez ; ne sertissez jamais à nouveau la même borne, car un sertissage déjà réalisé ne tiendra pas une seconde fois.
Étape 6 — Regardez-le
Avant de continuer, vérifiez trois points : le manchon ne doit être ni écrasé ni fendu ; aucun fil ne doit dépasser de l’ouverture du canon ; et le sertissage doit être bien centré. Si quelque chose vous paraît anormal, c’est probablement le cas : prenez 20 secondes pour corriger le problème maintenant, plutôt que de perdre 2 heures à le résoudre plus tard.
À quoi ressemble un bon sertissage
À l’intérieur du cylindre, un bon sertissage plaque les brins de cuivre et le cylindre contre un bloc compact, sans espace d’air, les brins étant visiblement pressés les uns contre les autres. À l’extérieur, l’empreinte de la matrice doit être nette et régulière, la gaine intacte et le fil fermement maintenu. Si l’on ouvre un joint fini (une précaution utile à prendre au préalable sur un échantillon), le cuivre doit apparaître comme un bloc continu, et non comme des brins épars. C’est le critère visuel que nous appliquons à notre propre production : chaque lot est serti et testé en traction avant expédition.
La règle de l’outil unique
Dénuder, insérer, sertir, tester. Si vous ne devez retenir que quatre mots, retenez ceux-ci. L’ordre est crucial : un dénudage trop long ou trop court, un sertissage incomplet ou un double serrage sont les trois erreurs les plus fréquentes sur le terrain – et chacune d’elles est visible à l’établi avant même la mise en service. Un contrôle de trente secondes au moment du sertissage est bien plus efficace qu’une séance de dépannage chez le client.
La vérité, toute la vérité, sur les pinces à sertir bon marché
On peut sertir avec une pince, mais une seule fois, et mal. Le sertissage est une question de contrôle de la force, et c’est précisément le rôle d’un outil à cliquet. La gamme d’outils à dénuder et à sertir de Gaopeng couvre les cosses isolées AWG 22 à 10, et offre une gamme de produits de qualité. sertisseuse à cliquet Cela coûte moins cher que la main-d’œuvre nécessaire pour réparer une mauvaise connexion sur le terrain.
FAQ rapide
- Puis-je souder au lieu de sertir ? La soudure offre une liaison solide, mais la soudure remonte le long des brins et crée un point rigide qui peut se fatiguer et se rompre sous l’effet des vibrations. Le sertissage conserve sa flexibilité, ce qui explique pourquoi les spécifications des secteurs automobile et aérospatial le privilégient.
- Une pince à sertir manuelle (sans cliquet) est-elle suffisante ? Pour des réparations occasionnelles, oui. Pour toute installation que vous effectuez et laissez en place, une pince à cliquet est la solution idéale : elle élimine les risques d’erreur humaine.
- Pourquoi ma cosse s’est-elle arrachée ? Presque toujours, c’est dû à l’une de ces trois choses : une cosse de calibre incorrect, un fil mal positionné au fond de la cosse ou un sertissage incomplet. Vérifiez ces trois points avant d’incriminer la cosse.
- À quel point l’isolant doit-il être serré ? L’ouverture du manchon doit être en contact avec l’isolant du fil sans qu’aucun cuivre ne soit visible entre eux — et sans isolant à l’intérieur du cylindre métallique.
Lorsque vous achetez des terminaux en gros
Le choix de la borne est également crucial. Les bornes isolées de Gaopeng utilisent des corps en laiton étamé avec une résistance de sertissage inférieure à 0,5 mΩ à 20 A en continu. La gamme est fabriquée selon la norme ISO 9001:2015 et est conforme aux normes CE, RoHS et SGS. Des bornes de qualité et un sertissage précis garantissent des connexions fiables et durables, l’objectif étant de réaliser un travail bien fait du premier coup.